2026-10-14
Ein Markenteam genehmigt einen Karton, weil das schwarze Logo nass und tief aussieht. Drei Wochen später kommen die Kartons flach und grau an. Am Vorstand hat sich nichts geändert; Der Bediener legte einfach einen 32-Mikrometer-Mattfilm anstelle des 25-Mikrometer-Glanzfilms ein, auf dem der Proof genehmigt wurde, und der 60-Grad-Glanzwert sank von Mitte der 90er-Jahre auf unter 15 Glanzeinheiten.
Die kurze Antwort zuerst: Geben Sie eine hochglänzende Laminierfolie an, wenn es bei dem Produkt auf Farbtiefe, Kontrast und Reflexion ankommt, und geben Sie sie anhand gemessener Glanzeinheiten und Mikrometerdicke an und nicht anhand von Wörtern wie „glänzend“. Wechseln Sie zu Matt-, Silk-Touch- oder Blendschutzfolie, sobald die Oberfläche unter Bürobeleuchtung gelesen, den ganzen Tag berührt oder darauf geschrieben wird.
Im Folgenden wird erläutert, wie der Glanz tatsächlich gemessen wird, was sich in einer Hochglanzfolie befindet, wie die Kaufspezifikation verfasst wird und auf welche Mängel an der Linie zu achten ist.
Glanz ist eine Zahl, kein Adjektiv. Auf Kunststofffolien wird er mit einem Glanzmessgerät bei der in ASTM D2457 definierten 60-Grad-Geometrie abgelesen und in Glanzeinheiten (GU) ausgedrückt. Klarheit ist eine ganz andere Eigenschaft, gemessen als Trübung gemäß ASTM D1003, weshalb ein Film kristallklar und dennoch nicht hochglänzend sein kann.
Lieferanten geben normalerweise eher Spannen als einzelne Zahlen an: etwa 90 bis 100 GU für Hochglanz-Thermofolie, 85 bis 92 GU für Standardglanz, 30 bis 40 GU für seidenmatten Touch und weniger als 15 GU für Mattfolie. Behandeln Sie diese Bänder als Richtwerte. Eine zu kalt verklebte Folie zeigt oft 70 bis 80 GU an, selbst wenn die Rolle als Hochglanzfolie verkauft wurde, da der Klebstoff nie vollständig auf dem bedruckten Blatt durchnässt und die Oberfläche eine schwache Orangenhautstruktur aufweist. Bestätigen Sie immer mit Ihrem eigenen Messgerät auf einem fertigen Blatt.
Nahezu jede Rollfolie zum thermischen Laminieren besteht aus einer zweischichtigen Konstruktion: einer BOPET- oder BOPP-Polyesterbasis und einer EVA-Schmelzklebstoffbeschichtung. Das EVA übernimmt die Klebearbeit; Die optische Arbeit übernimmt die Basisfolie.
Der Glanz, den Sie sehen, ist die Oberfläche der EVA-Schicht, nachdem diese schmilzt und sich an der Laminierwalze wieder verfestigt. Aus diesem Grund beeinflussen Walzenoberfläche, Schmelzetemperatur und Liniengeschwindigkeit den endgültigen Messwert. Der BOPET-Kern, üblicherweise 12 bis 15 Mikrometer in einer 25 bis 35 Mikrometer dicken fertigen Folie, sorgt für Steifigkeit, Dimensionsstabilität durch die Wärmezone und die Klarheit, die gedruckte Farben ohne Graustich durchscheinen lässt.
Eine Basisfolie mit geringer Oberflächenrauheit und wenigen inneren Gleitpartikeln streut weniger Licht, und weniger Streulicht bedeutet höheren Glanz und geringere Trübung bei gleicher Dicke. Wenn eine Rolle eine gute Klebkraft, aber ein mattes Fertig liefert, ist in der Regel die Basisfolie und nicht der Klebstoff die Ursache.
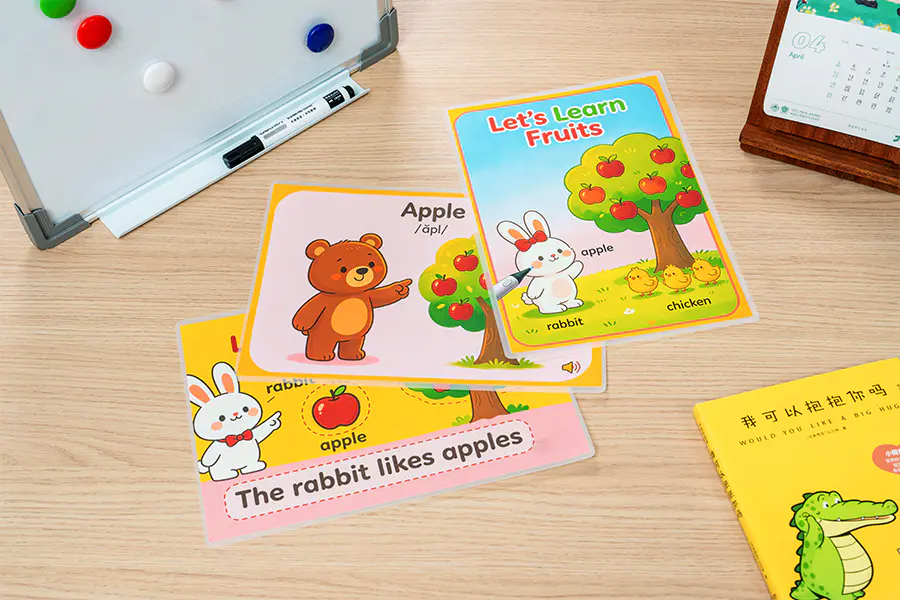
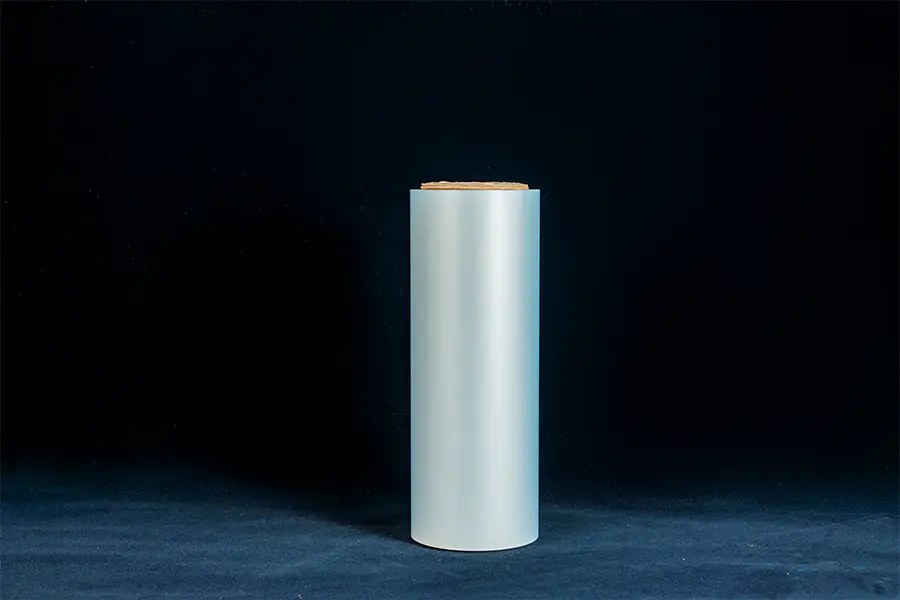
 Glänzende thermische Laminierfolie zum Druckschutz PET/EVA-Rollfolie für die thermische Laminierung von Drucken, Fotos, Speisekarten und Verpackungen mit hohem Glanz, wasserfester Versiegelung und Kratzfestigkeit. Produkt anzeigen →
Beide Routen können das gleiche Glanzband erreichen; Der Unterschied besteht darin, wie die Bindung entsteht. Beim thermischen Laminieren schmilzt EVA bei etwa 95 bis 115 Grad Celsius am Walzenspalt, so dass die Verbindung sofort erfolgt, der Bogen sofort zugeschnitten werden kann und im Offsetdruck bedrucktes Papier oder Karton in der Regel gut funktioniert. Bei der Kaltlaminierung wird ein druckempfindlicher Klebstoff verwendet: überhaupt keine Hitze, was sie zum praktischen Weg für Tonerdrucke, thermisch bedruckte Etiketten und wärmeempfindliche Substrate macht, aber die volle Haftung baut sich über mehrere Stunden auf und Kanten heben sich eher ab, wenn das Blatt zu früh beschnitten wird. Wenn Sie die beiden abwägen, Der Unterschied zwischen Thermo- und Kaltlaminierung kommt es auf Wärme versus Druckzeit an.
Hochglanz ist auch in drei spezifischen Situationen die falsche Wahl: auf jeder Oberfläche, auf der Menschen unter einer Deckenleuchte lesen, weil sie blendet; jede Oberfläche, die ständig berührt wird, da Fingerabdrücke und feine Kratzer stärker sichtbar sind; und alles, was mit Kugelschreiber beschrieben werden soll, da die Tinte über einen glatten Film läuft. Matt und Silk Touch bewältigen diese Aufgaben besser, und eine kratzfeste oder blendfreie Beschichtung ist ein vernünftiger Mittelweg, wenn Sie dennoch Farbtiefe wünschen.
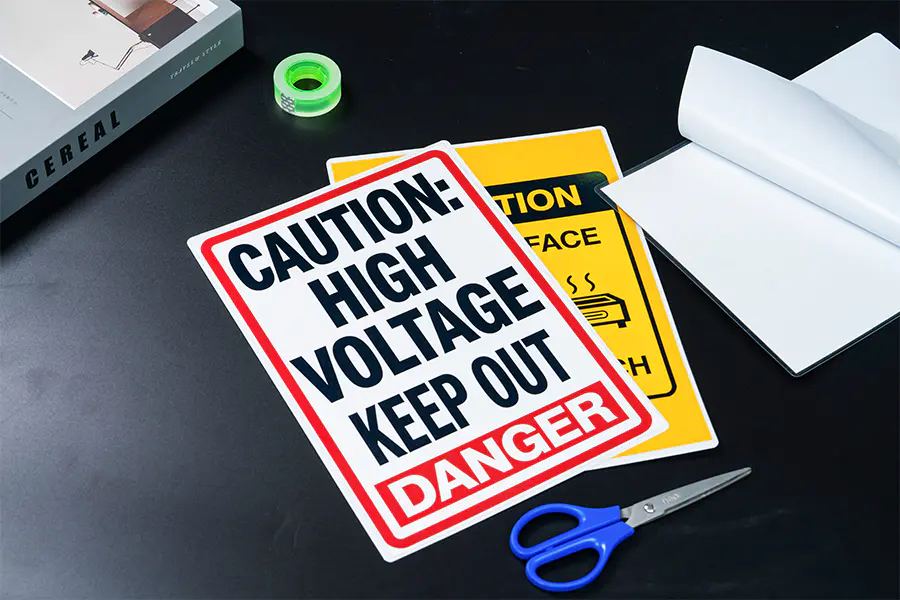
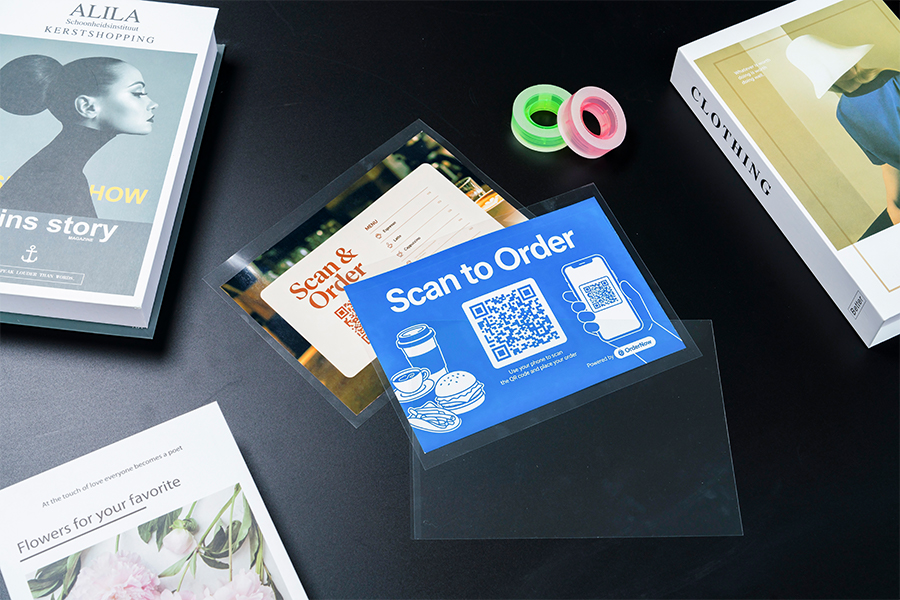
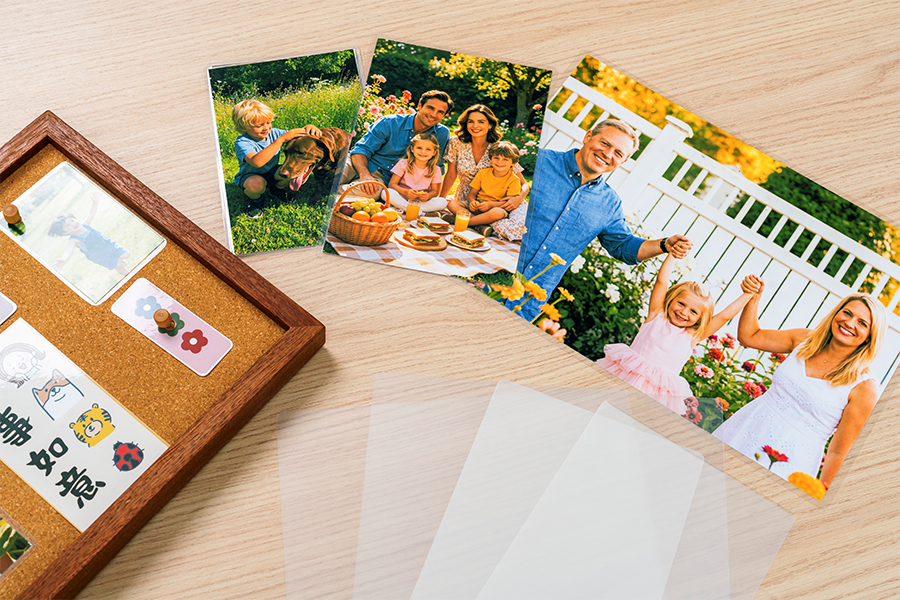 Glänzende Laminierfolie für Ausweise und Druckmedien PET/EVA-Glanzfolie zum Laminieren von Ausweisen, Fotos, Dokumenten und Visitenkarten, erhältlich in Beuteln oder Rollen mit optionalen Matt-, Seiden- und Antistatikvarianten. Produkt anzeigen →
Da die Folie rollenweise gekauft wird, entscheiden einige wenige Zahlen darüber, ob der Auftrag sauber verläuft: gemessenes Glanzband und Testmethode, Enddicke in Mikron, Rollenbreite und -länge, Kerndurchmesser, Klebstofftyp und die Oberflächenbehandlung, wenn Sie auf die Folie drucken. Die Dicke ist der schnellste Hebel zur Steifigkeit: 25 bis 32 Mikrometer eignen sich für Offsetpapier bis zu etwa 200 g/m², 35 bis 43 Mikrometer verleihen schweren Umschlägen und Speisekarten die erforderliche Festigkeit, und 75 Mikrometer und mehr gehören zu Karten, die täglich verarbeitet werden.
| Finish | 60 Grad Glanz (GU) | Typische Verwendung | Kompromiss, den man einplanen muss |
|---|---|---|---|
| Hochglanz, BOPET und EVA | 90–100 | Kosmetikkartons, Hüllen, Mappen, Karten | Zeigt Fingerabdrücke, Staub und feine Kratzer |
| Standardglanz | 85–92 | Allgemeine Bürolaminierung, Buchumschläge | Etwas weichere Farbtiefe als Hochglanz |
| Hochglanz mit Hartlack | 88–96 | Tägliche Umschlagbearbeitung, Menükarten | Höhere Folienkosten, engeres Prozessfenster |
| Seiden-Touch | 30–40 | Premium-Verpackung, Visitenkarten | Weichere Schwarztöne, schwieriger abzuwischen |
| Matt | 8–15 | Lesematerial, Etiketten, beschreibbare Flächen | Reduziert die Farbtiefe bei dunkler Tinte |
Matt verzeiht Staub, Blasen und leichte Wellen. Eine hochglänzende Oberfläche rückt sie alle ins Rampenlicht, so dass das Prozessfenster deutlich schmaler wird.
Das Vortrocknen des Bretts, das Reinigen der Laken und das Verlangsamen der Produktionslinie sind die drei Änderungen, die die meisten dieser Probleme lösen, bevor irgendjemand einen Temperaturregler berührt.
Der Kauf eines Films ohne Testbericht ist reine Vermutung. Fragen Sie nach dem Glanzbereich und der dahinter stehenden Methode, der Trübung, der Schälfestigkeit in Newton pro 15 mm, der Dicken- und Breitentoleranz, dem Innendurchmesser des Kerns und der Chargen- oder Chargennummer auf jedem Karton, damit ein Problem zurückverfolgt werden kann. Wenn die Folie bedruckt und nicht als Deckschicht verwendet werden soll, fragen Sie nach dem Dyn-Wert, da die Tintenhaftung unter etwa 38 Dyn pro Zentimeter unzuverlässig ist.
Die Kapazität ist wichtig, sobald eine Spezifikation genehmigt wurde. WONLAMI beispielsweise verfügt über mehr als 25 Jahre Erfahrung in der Extrusionsbeschichtung, Werke in Yixing und Thailand sowie eine Jahresproduktion von über 30.000 Tonnen aus 10 Extrusionsbeschichtungslinien, 29 automatischen Längsschneidern und vier Verpackungslinien; die Produktionsfläche Auf den folgenden Seiten wird dieser Fußabdruck detaillierter beschrieben. Ganz gleich, um welchen Lieferanten es sich handelt, die Disziplin ist dieselbe: Probe nehmen, messen, eine Kontrollkarte genehmigen und dann jede eingehende Rolle daran halten.
 Kratzfeste Laminierfolie für gewerbliche Oberflächen mit hoher Reibung PET-Laminierfolie mit kratzfester Nanobeschichtung für Menüs, Bedienfelder, Hinweise und Displays mit 3H-Härte und hoher Transparenz. Produkt anzeigen →
Hersteller von Laminierfolien im Großhandel