2026-05-20
Das Produkt sieht unmittelbar nach dem Laminieren möglicherweise einwandfrei aus, nach dem Abkühlen können sich jedoch Blasen auf der Oberfläche bilden. Einige Produkte weisen zwar keine offensichtlichen Ausbuchtungen auf, weisen jedoch bei Betrachtung unter Licht konzentrische Ringe auf, die an Wasserwellen erinnern.
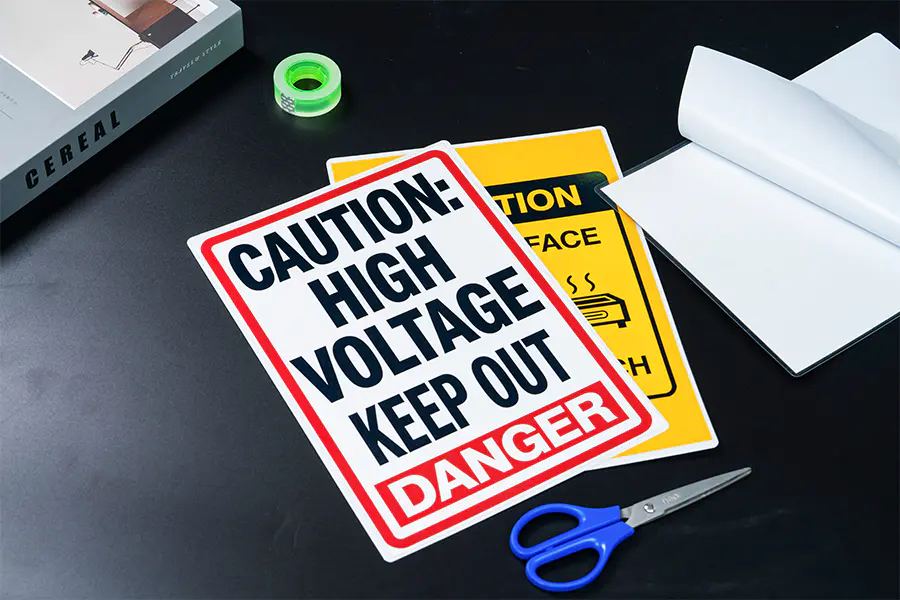
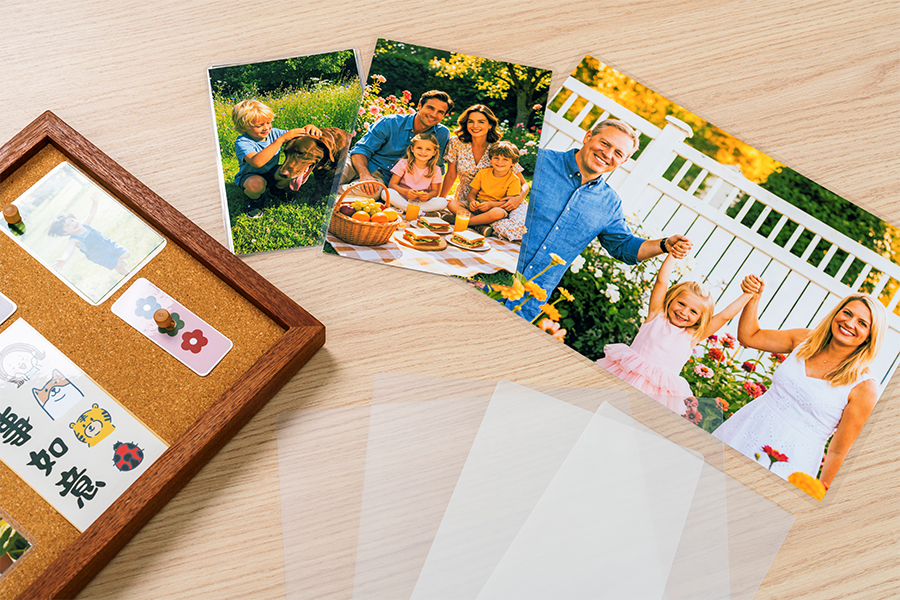
Besonders problematisch sind diese Probleme bei Anwendungen, bei denen das Erscheinungsbild entscheidend ist, etwa bei Fotos, Postern, Zertifikaten und Lehrkarten.
Die erste Reaktion vieler Menschen ist: Ist das Laminiergerät zu heiß? Ist der Maschinendruck unzureichend? Ist die Laminierfolie von schlechter Qualität?
Aus Sicht des Laminierungsprozesses zeigen sich sowohl Blasen als auch Wasserwellen zwar als „ungleichmäßige Laminierung“, ihre Ursachen sind jedoch unterschiedlich. Darüber hinaus liegt das Problem oft nicht nur an der Ausrüstung.
I. Beim Laminieren handelt es sich im Wesentlichen um eine „Koordination“ von Materialien und Temperatur
Viele Menschen glauben, dass beim Laminieren einfach Papier in eine Maschine eingelegt und erhitzt wird. Tatsächlich kommt es innerhalb weniger Sekunden zu einer Reihe von Veränderungen innerhalb der Laminierfolie.
Laminierfolien bestehen typischerweise aus einer PET-Basisschicht und einer EVA-Schmelzklebstoffschicht. Im Laminator angekommen: Die PET-Schicht behält Transparenz und Steifigkeit; Die EVA-Schicht schmilzt beim Erhitzen allmählich und verbindet sich mit der Papieroberfläche. Gleichzeitig wird durch Andruckwalzen kontinuierlich Luft zwischen Folie und Papier verdrängt, sodass am Ende ein komplettes Verbundsystem entsteht.
Idealerweise sollte die laminierte Oberfläche sein:
• Glatt • Transparent • Keine Blasen • Keine Wellen
Eine Abweichung in einem dieser Schritte kann jedoch zu Mängeln führen.
II. Selbst scheinbar geringfügige „Blasen“ können auf drei völlig unterschiedliche Probleme hinweisen.
Viele Anwender bezeichnen alle Oberflächenanomalien als Blasen. In der tatsächlichen Produktion können sie jedoch in mindestens drei Typen eingeteilt werden:
1. Unvollständiger Luftausstoß
Dies ist am einfachsten zu verstehen. Zum Beispiel:
• Gewelltes Papier • Unebene Kanten des Inhalts • Während der Laminierung eingeschlossene Luft
Wenn die Luft nicht vollständig verdrängt werden kann, wird sie in der Folie eingeschlossen. The resulting bubbles are usually quite noticeable, with clear boundaries, and feel noticeably bulging to the touch.
In dieser Situation sind der Gerätedruck, der Folieneinzugswinkel und die Ebenheit des Inhalts oft wichtiger als die Temperatur.
2. Feuchtigkeit aus dem Papier „entweicht“
Dies ist ein Problem, das viele Benutzer leicht übersehen. Paper itself is hygroscopic, especially: • Inkjet printing paper • Coated paper • Photo paper • Documents stored for a long time
Diese Materialien nehmen Feuchtigkeit auf, wenn sich die Umgebungsfeuchtigkeit ändert. Wenn die Laminiertemperatur über 100 °C liegt, verdampft die innere Feuchtigkeit schnell. Wenn der Dampf nicht rechtzeitig entweichen kann, bilden sich dichte kleine Bläschen.
Viele Leute glauben fälschlicherweise, dass es sich um ein Problem mit der Klebeschicht handelt. Tatsächlich handelt es sich hierbei um ein typisches Phänomen, das durch einen zu hohen Feuchtigkeitsgehalt verursacht wird. Dies kommt besonders häufig während der Regenzeit oder in feuchten südlichen Regionen vor.
3. Die Klebeschicht ist nicht wirklich „geschmolzen“
EVA-Schmelzklebstoff wirkt beim Erhitzen nicht sofort. Es muss eine geeignete Aktivierungstemperatur erreicht werden. Bei zu niedriger Temperatur oder zu hoher Laminiergeschwindigkeit kann die Klebeschicht nicht ausreichend fließen. Zu diesem Zeitpunkt ist die Oberfläche zwar laminiert, Folie und Papier sind jedoch noch nicht vollständig miteinander verbunden.
Der Endeffekt ist ähnlich wie: • Lokalisierte Aufhellung • Nebelige Bereiche • Mikrobläschen
Dieses Problem tritt häufig bei der Dickfolienversiegelung auf. Je dicker die Folie, desto länger ist die Wärmeübertragungszeit.
III. Wasserwellen: Warum sind sie schwieriger zu lösen als Blasen?
Während Blasen durch Anpassen von Temperatur und Geschwindigkeit verbessert werden können, sind Wasserwellen oft komplexer. Denn es geht nicht nur um die Ausrüstung, sondern auch um das Material selbst.
In der Branche heißt es oft: Blasen lassen sich durch Bearbeitung verbessern, die Wellenbildung hängt aber letztendlich vom Material selbst ab. Diese Aussage ist nicht unbegründet.
IV. Die Essenz von Wasserwellen besteht darin, Materialspannungen abzubauen
PET ist ein sehr stabiles Polyestermaterial. Allerdings erzeugt jedes Polymermaterial während der Produktion innere Spannungen. Beim Aufheizen der Siegelmaschine werden diese ursprünglich „gesperrten“ Spannungen nach und nach gelöst. Wenn es Unterschiede in der Schrumpfrate verschiedener Bereiche der Folie gibt, kommt es zu leichten Verformungen. Diese Verformung mag für das bloße Auge unsichtbar sein, erscheint jedoch unter Lichtreflexion wie folgt:
• Wellenförmige Textur • Wellenförmige Wassertextur • Silberne Textur • Orangenschalentextur
Dies macht sich besonders bei großflächigen Anwendungen wie Plakaten, Anzeigen, Fotos und Displaymaterialien bemerkbar.
V. Warum sind A3-Poster anfälliger für Wellenstrukturen als A4-Dokumente?
Viele Druckereien haben festgestellt, dass die gleiche Laminierfolienrolle beim Laminieren von A4-Urkunden hervorragende Ergebnisse liefert, beim Laminieren von A3-Postern jedoch eher zu wellenförmigen Strukturen führt.
Der Grund ist eigentlich ganz einfach. Je größer die Fläche, desto leichter werden die winzigen Schrumpfungsunterschiede innerhalb des Materials vergrößert. Eine Änderung der Wärmeschrumpfung um lediglich 0,1 % kann bei großformatigen Materialien zu spürbaren Oberflächenwellen führen.
Je größer das Format, desto höher sind daher die Anforderungen an die Stabilität der PET-Basisschicht und den Laminierprozess.
VI. Warum ist die Qualität der Laminierfolie von WONLAMI stabil?
Bei der Laminierfolie von WONLAMI kommt es bei echter Qualität nicht nur auf die Glätte im Moment der Laminierung an. Es geht darum, die Stabilität auch nach „Langzeitlagerung“, „häufigem Lesen“ und „Temperatur- und Luftfeuchtigkeitsschwankungen“ aufrechtzuerhalten. Dabei wird die Synergie zwischen Materialien und Prozessen getestet. Kings Molding has been deeply involved in the molding film industry for many years. Basierend auf einer ausgereiften Extrusions-Laminiertechnologie und einem strengen Qualitätsmanagementsystem optimiert es den gesamten Prozess von der Auswahl des PET-Rohmaterials über das Verhältnis der EVA-Klebeschicht bis hin zur Kontrolle des Laminierungsprozesses.
Durch die stabile Kontrolle der Materialschrumpfrate, der Gleichmäßigkeit der Klebeschicht und der Laminierungsspannung wird das Risiko von Wellen und Verformungen durch die Freisetzung thermischer Spannungen verringert. Gleichzeitig bietet es eine Vielzahl von Stärken und funktionalen Produktoptionen für verschiedene Anwendungsszenarien und hilft Kunden dabei, stabilere Formungseffekte in Bereichen wie Büromaterial, Schulbildung, Werbedisplays, Dokumentenschutz und kreativen DIY-Produkten zu erzielen.
Hersteller von Laminierfolien im Großhandel