2026-10-28
Die meisten Verbindungsfehler auf einer PET-EVA-Linie werden nicht durch die Folie selbst verursacht. Sie werden durch eine Bestellung verursacht, in der die Dicke angegeben, das Gewicht der EVA-Beschichtung jedoch nie erwähnt wurde. Zwei Rollen können beide mit der Aufschrift „35 Mikron“ versehen sein und verhalten sich dennoch völlig unterschiedlich: Die eine versiegelt bei 95 Grad Celsius mit einer Schälkraft von 10 N/25 mm, die andere benötigt 115 Grad und hinterlässt einen verschwommenen Rand, der sich nach dem Stanzen abhebt.
Zuerst die Kurzfassung: PET-EVA-Laminierfolie ist eine zweischichtige Konstruktion, ein biaxial orientierter PET-Träger plus ein heißschmelzendes EVA-Dichtmittel, und fast jede Leistungsentscheidung hängt von der EVA-Schicht ab. Legen Sie den PET-Wert, das EVA-Beschichtungsgewicht in Gramm pro Quadratmeter, das Aktivierungsfenster und ein Abziehziel fest, bevor jemand über die Oberflächenbeschaffenheit spricht. In den folgenden Abschnitten wird erklärt, was sich bei jeder Zahl auf dem Spielfeld ändert und wo die tatsächlichen Kaufrisiken liegen.
Die Folie besteht aus zwei extrudierten Schichten, die in einem Durchgang verbunden werden:
Aufgrund dieser Struktur verhält sich PET EVA anders als BOPP EVA. BOPP ist weicher und günstiger pro Quadratmeter und bleibt die richtige Lösung für flexible Buchhüllen und leichte Bürotaschen. PET hält ein flacheres Blatt, widersteht dem Aufrollen auf schwerem Karton besser und behält seinen Glanz auch nach wiederholter Handhabung, weshalb starre Karten, Speisekarten, Ausweisschilder und Premiumverpackungen tendenziell aus PET spezifiziert werden.
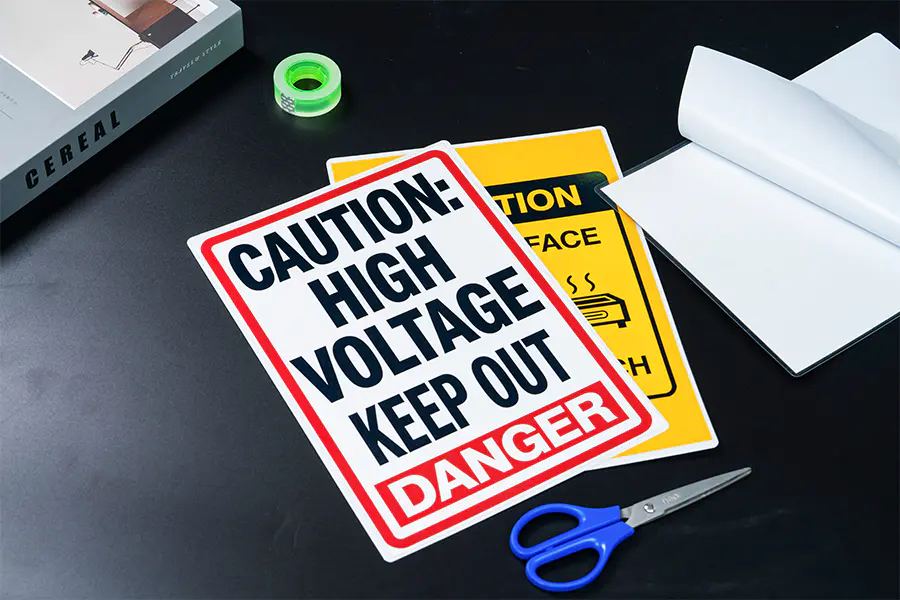
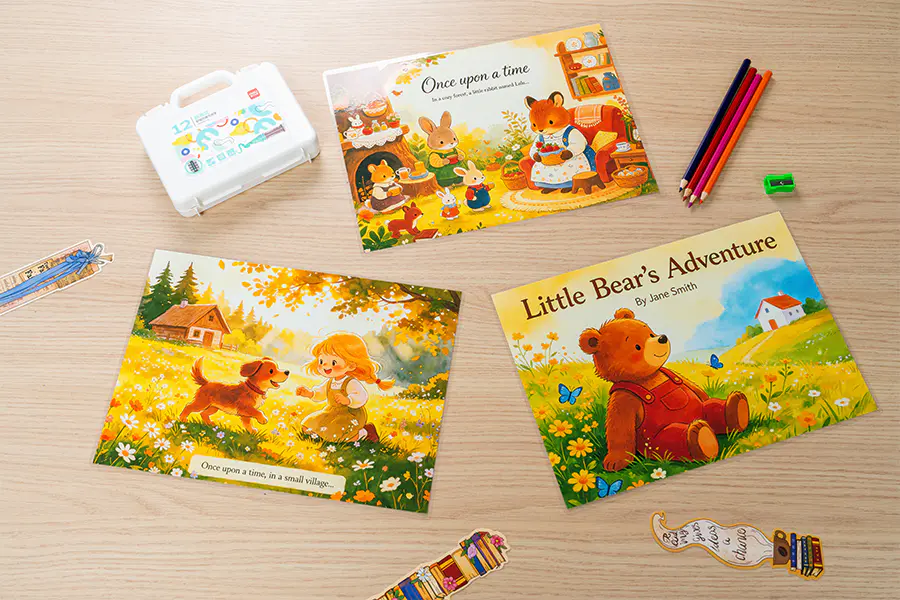
 BOPET EVA Thermolaminier-Rollenfolie EVA-Rollenfolie auf PET-Basis für bedruckte Blätter, die Ebenheit und Glanz mit einer Verklebung bei niedrigeren Temperaturen für starre Karten, Menüs und Premiumverpackungen kombiniert. Produkt anzeigen →
EVA-Copolymer erweicht und fließt etwa 25 bis 35 Grad Celsius unter LDPE-Extrusionsbeschichtungen und etwa 45 Grad unter Dichtungsmassen auf PP-Basis. Bei einem Rollenlaminator führt dieser Spalt zu drei praktischen Effekten: schnellere Liniengeschwindigkeit, da die Walze eine kürzere Verweilzeit benötigt, um die Bindungstemperatur zu erreichen, geringere thermische Belastung des Substrats, sodass sich beschichtete Papiere und digital bedruckte Blätter deutlich weniger wellen oder Blasen bilden, und ein breiteres Prozessfenster auf energiearmen Oberflächen wie UV-gehärteten Offset-Tinten.
Es lohnt sich, den Kompromiss klar darzulegen. EVA ist weicher als LDPE, daher weist das fertige Laminat eine geringere Hitzebeständigkeit und ein höheres Verblockungsrisiko auf, wenn Rollen warm gelagert werden. Außerdem ist es vor der Anwendung feuchtigkeitsempfindlicher. Keines der Probleme ist schwerwiegend, aber beide gehören in Ihre Lagerungs- und Handhabungsanweisungen und nicht in eine Beschwerde sechs Monate später.
Die Dicke allein ist eine schwache Spezifikation. Die folgende Tabelle listet die Parameter auf, die tatsächlich bestimmen, ob eine Rolle auf Ihrer Maschine funktioniert.
| Parameter | Typischer Bereich | Was es verändert |
|---|---|---|
| Dicke des PET-Trägers | 12 bis 23 Mikrometer | Steifheit, Lockenfestigkeit und Glanzbeständigkeit; Das dickere PET verhindert das Abheben der Kanten auf schwerem Karton. |
| Gewicht des EVA-Mantels | 15 bis 40 g/m2 | Schälfestigkeit und minimale Siegeltemperatur. Unterhalb von etwa 18 g/m2 nimmt die Klebkraft schnell ab. |
| Gesamtfilmdicke | 25 bis 75 Mikrometer | Handgefühl und Kosten. Es handelt sich um die Zahl, die die meisten Käufer nennen, und die für sich genommen am wenigsten aussagekräftig ist. |
| Aktivierungstemperatur | 85 bis 105 °C | Rolleneinstellung und Liniengeschwindigkeit. Zu niedrig führt zu einer schwachen Bindung; Ein zu hoher Wert führt zu Kräuselungen und einer Orangenschalenstruktur. |
| Schälfestigkeit auf beschichtetem Papier | 8 bis 12 N/25 mm | Ob sich die Kante nach dem Stanzen, Falzen oder Ritzen abhebt. |
| Kern, Breite und Rollenlänge | 25,4 oder 76 mm Kern; 300 bis 1.600 mm Breite | Maschinenpassung, Wechselhäufigkeit und Abfall am Rollenende. |
Das Fellgewicht ist der Hebel, den die meisten Käufer unterschätzen. Die Schälfestigkeit steigt zwischen 15 und 25 g/m2 steil an und flacht dann ab: Wenn man für 36 g/m2 auf einem glatten beschichteten Karton zahlt, erhält man im Vergleich zu 28 g/m2 normalerweise nur sehr wenig zusätzliche Haftung. Wenn Sie einen genaueren Blick darauf werfen möchten, wie die Dicke definiert und gemessen wird, lesen Sie diesen Hinweis die Essenz der Laminierfoliendicke ist eine nützliche Referenz.
Ziel ist die letzte Entscheidung, nicht die erste. Sobald die Trägerdicke und das Beschichtungsgewicht festgelegt sind, bestimmt die Oberflächenbehandlung, wie die laminierte Platte aussieht und wie sie der Handhabung standhält. Glanz ist die Standardeinstellung für Speisekarten, Buchumschläge und Verkaufskarten, da er den Druckkontrast verstärkt. Matte und seidenmatte Oberflächen reduzieren Blendungen und Fingerabdrücke, was bei berührungsempfindlichen Elementen wie Menüs und Bedienfeldern wichtig ist. Kristallklare Qualitäten werden gewählt, wenn die Folie über einem weißen oder hellen Druck liegt und jegliche Trübung das Bild vergrauen würde.
Über das Aussehen hinaus lösen funktionale Qualitäten spezifische Prozessprobleme: laserkompatible Folien für den tonerbasierten Digitaldruck, trocken abwischbare und Whiteboard-Folien für wiederverwendbare Oberflächen, hartbeschichtete und kratzfeste Folien für Karten, die durch viele Hände gehen, antistatische Folien für Reinraum- und Elektronikdokumentation, Anti-UV-Folien für Außenbeschilderungen und abtrennbare Folien für temporären Schutz, der sich sauber abziehen lässt. Die Abstimmung der Sorte auf den Untergrund ist wichtiger als die Abstimmung auf die Broschüre.
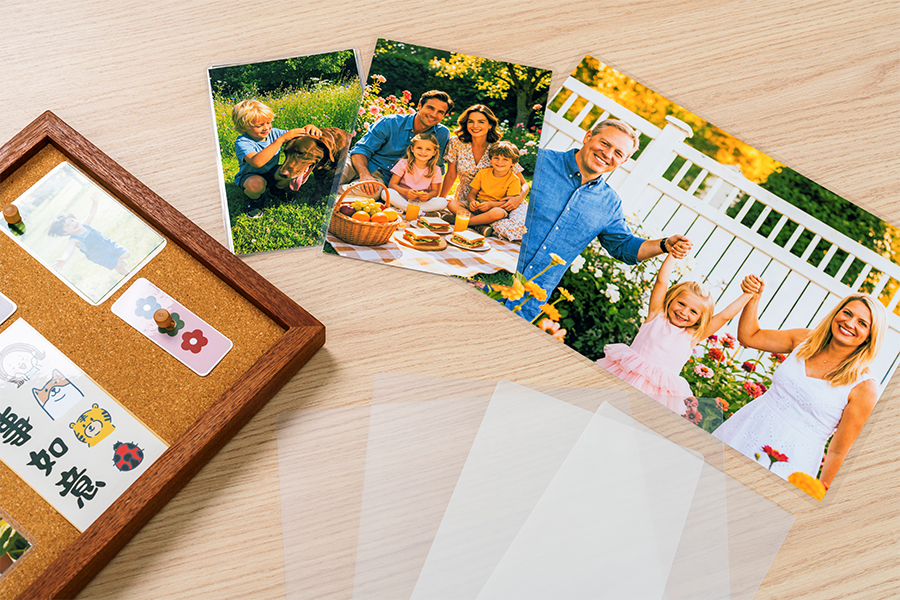
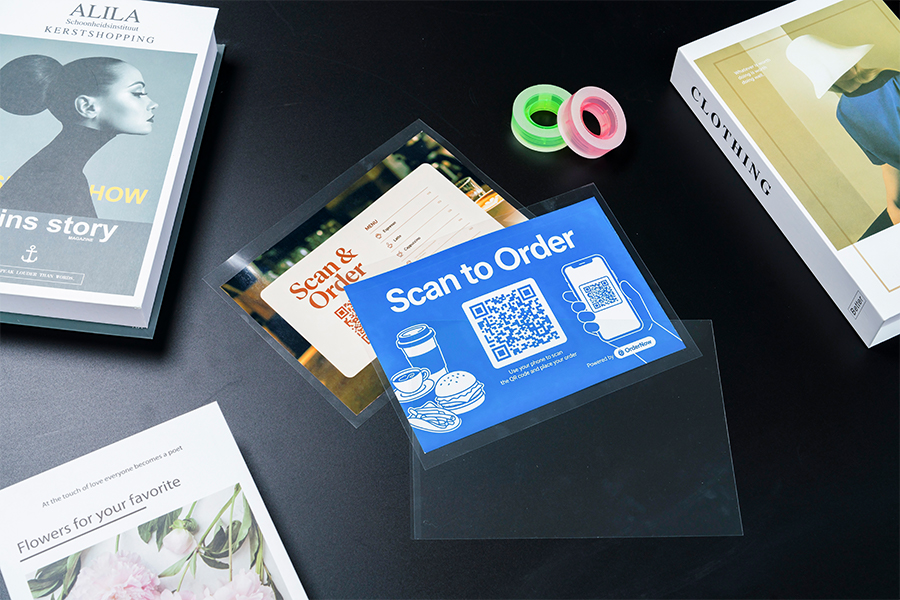
 Glänzende PET-EVA-Thermolaminierfolie Hochglänzende PET/EVA-Rollenfolie für Fotodrucke, Cover und Displaygrafiken, die Klarheit und Oberflächenschutz auf beheizten Rollenlaminatoren bietet. Produkt anzeigen →
Für Papier, Karton und die meisten Offset- oder Tonerdrucke ist thermisches PET-EVA nach wie vor die günstigere und stabilere Option pro Quadratmeter. Bei der Kaltlaminierfolie wird ein druckempfindlicher Klebstoff verwendet, der bei Raumtemperatur aufgetragen wird. Sie ist daher die sicherere Wahl, wenn die Tinte oder das Substrat keine Hitze verträgt: Fotopapiere, Lösungsmittel- und Latex-Tintenstrahldrucke, wärmeempfindliche Kunststoffe und Endbearbeitung vor Ort, bei denen ein Aufwärmzyklus unpraktisch ist.
Eine praktische Regel, die von vielen Weiterverarbeitern verwendet wird: Wenn sich das Blatt nach einem einzigen Durchgang bei 100 °C wellt oder wenn der Druck eine starke Tonerschicht aufweist, die bei Hitze reißt, stellen Sie den Auftrag auf Kaltfolie um, anstatt die Walzentemperatur weiter zu senken. Eine Kaltklebung, die hält, ist mehr wert als eine Thermoklebung, die auf der Probe perfekt aussieht und auf der Palette versagt.
Wenn das Substrat das Problem ist und nicht die Einstellungen, ist eine höhere Bindungsqualität die sauberere Lösung, als die Walzentemperatur zu erhöhen. Genau aus diesem Grund gibt es Folien, die für schwierige Tinten und beschichtete Platten entwickelt wurden. Sie verhindern Kantenabhebungen, ohne dass es zu einer Rollneigung kommt, die mit zusätzlicher Hitze einhergeht.
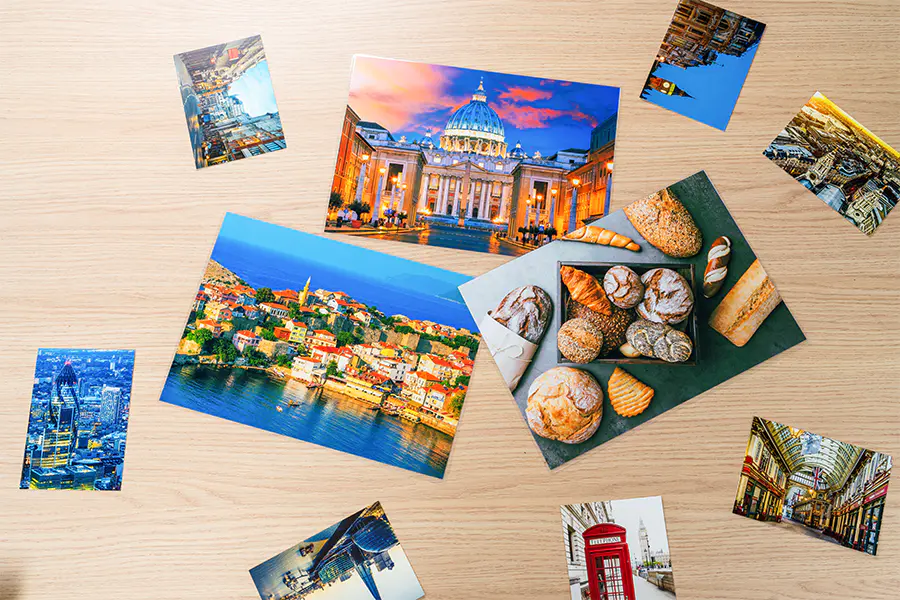 Thermolaminierfolie mit hoher Haftung für schwierige Drucke Klebrig gemachte Laminierfolie für Digitaltoner, ölbasierte Fotodrucke und starke Tintenabdeckung, die hilft, Kantenablösung und Delaminierung auf schwierigen Substraten zu verhindern. Produkt anzeigen →
Die Konsistenz von Rolle zu Rolle unterscheidet einen Lieferanten von einer Probe. Fragen Sie nach dem Toleranzband für das Beschichtungsgewicht, der verwendeten Schältestmethode, der Rückverfolgbarkeit der Charge bis zum Extrusionslauf, der Spleißrichtlinie pro Rolle und einer schriftlichen Lagerungsempfehlung zu Temperatur, Luftfeuchtigkeit und Haltbarkeit. Diese fünf Antworten verraten Ihnen mehr über eine Fabrik als über einen Katalog.
Auch Kapazität und Ausstattung spielen eine Rolle. WONLAMI beispielsweise betreibt an seinen Standorten in China und Thailand zehn Extrusionsbeschichtungs- und Laminieranlagen mit einer Jahresproduktion von über 30.000 Tonnen und mehr als 25 Jahren Erfahrung in der Extrusionsbeschichtung. die Firmen- und Fabrikprofil listet die Ausstattung und den Zertifikatsumfang detaillierter auf. Für einen Käufer, der eine kontinuierliche Verarbeitungslinie betreibt, verhindert diese Art der Redundanz, dass die Abschaltung eines einzelnen Standorts zu Ihrer Abschaltung wird.
Hersteller von Laminierfolien im Großhandel