2026-11-04
Fazit zunächst: Hochglanz-Laminierfolien sind keine Einzelware. Die sinnvolle Wahl hängt von drei Variablen ab: Oberflächenglanz, Klebe- und Prozesspassung sowie Dickentoleranz. Eine Bahn kann auf einem Handmuster perfekt aussehen und dennoch in der Produktion scheitern, wenn der Klebstoff zu schnell aktiviert wird, sich die Basisfolie nach dem Beschneiden wellt oder die Nennstärke von 125 Mikron an der Bahnkante dünn wird.
Für eine Druckerei, die Speisekarten laminiert, ist eine 125–150 Mikron dicke Thermofolie mit PET/EVA-Aufbau oft ein sinnvoller Ausgangspunkt. Bei Kaltarbeiten in kleinen Auflagen vermeidet eine druckempfindliche Hochglanzfolie die Hitze und verringert das Risiko von Wellungen beim Thermofixieren. Im Rest dieses Leitfadens wird erklärt, woher diese Entscheidungen kommen, was gemessen werden muss und was man fragen sollte, bevor man eine Bestellung aufgibt.
Ein glänzendes Blatt ist ein Sandwich, keine einzelne Plastikfolie. Bei Thermoprodukten trägt eine Polyester- oder BOPP-Basis einen EVA- oder ähnlichen Schmelzklebstoff. Durch Hitze schmilzt der Kleber im Druck, während die Basis für Glanz, Steifigkeit und Abriebfestigkeit sorgt. Kaltplatten verwenden einen druckempfindlichen Acrylklebstoff und eine Trennfolie. Der Glanz entsteht durch die Oberfläche der Basisfolie und durch den Druck und den Walzenzustand des Laminators, nicht durch eine separate Politur, die nach dem Verkleben aufgetragen wird.
Plattenformate werden in der Regel aus Rollenware geschnitten. Das bedeutet, dass die gleiche Konstruktion als A4-Blätter, -Beutel oder -Rollen verkauft werden kann und die Rollenbreite, der Kern und die Verbindungspraxis eines Verarbeiters die effektive Ausbeute einer Blattbestellung beeinflussen können. Es bedeutet auch, dass eine „Blatt“-Spezifikation auf die Mutterrolle zurückgelesen werden sollte: Basisfilmsorte, Gewicht der Klebeschicht, Nenndicke und Qualität der Schnittkanten.
Abbildung 1. Eine vereinfachte Schichtansicht: Der Basisfilm sorgt für Glanz und Haltbarkeit; Der Klebstoff sorgt für Verbund- und Prozessverhalten.
Für einen Weiterverarbeiter, der die Platten im eigenen Haus herstellen und nicht vorgeschnittene Riese kaufen möchte, ist die folgende Produktroute der relevante Ausgangspunkt für die Abstimmung von Basisfolie und Klebstoff auf das endgültige Plattenformat.
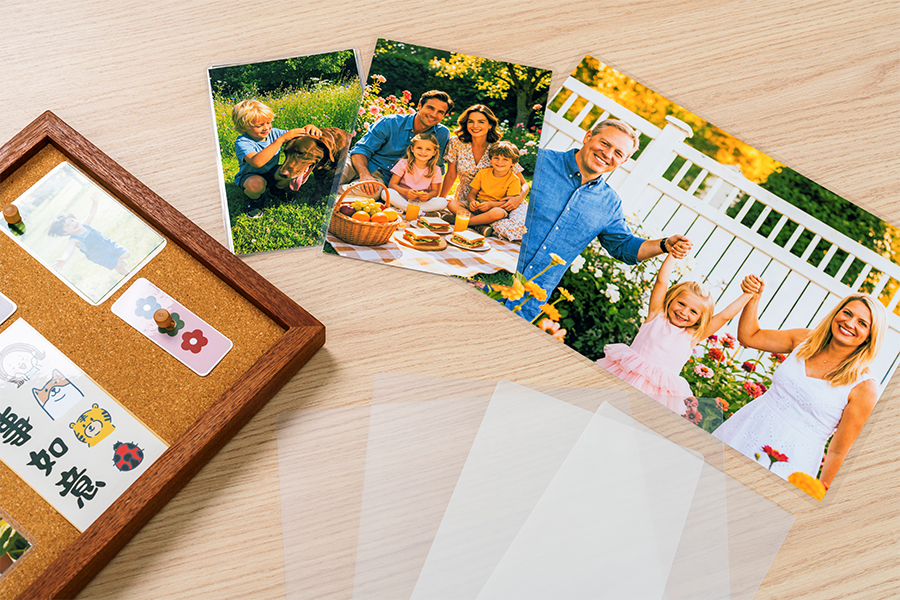 Glänzende PET/EVA-Laminierfolie für die hausinterne Folienherstellung Transparente, glänzende PET/EVA-Folie, geliefert als vorgeschnittene Beutel oder Rollen, mit einer Standarddicke von 50–175 Mikrometern und kundenspezifischen Breiten für die Blattformatplanung. Produkt anzeigen →
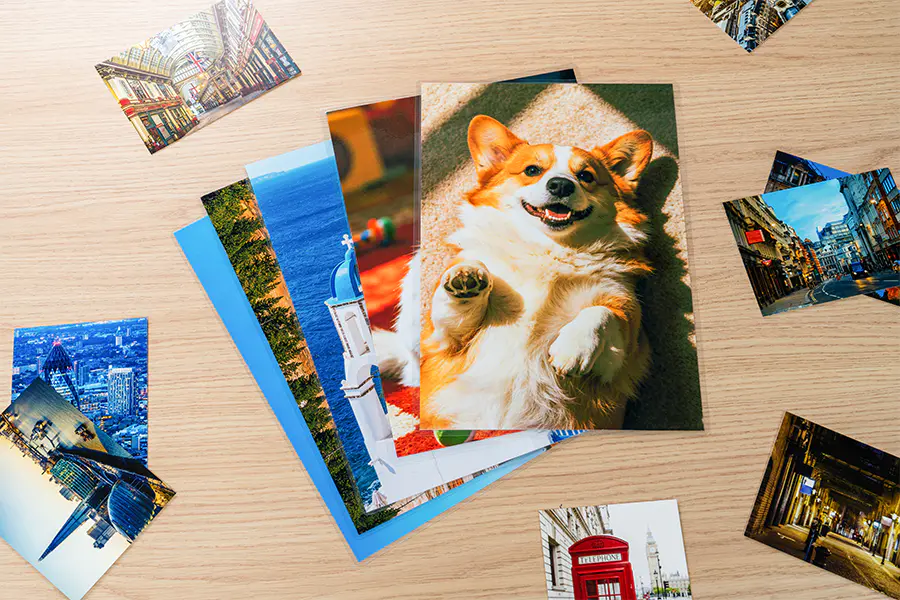
Glanz wird anhand der Reflexion gemessen, Käufer empfinden ihn jedoch als Kontrast und als Kratzsichtbarkeit. Eine hochglänzende Oberfläche lässt Fotos und dunkle Tinten gut zur Geltung kommen; Es zeigt auch Fingerabdrücke und Kratzer schneller als eine matte Oberfläche. Die Dicke wird normalerweise in Mikrometern angegeben und beeinflusst die Steifigkeit, die Wellung und das Kantengefühl, nicht den Glanzgrad selbst. In Handelskatalogen werden üblicherweise Nennstärken von 80, 100, 125, 150, 175 und 250 Mikron aufgeführt, aber „nominal“ ist keine Toleranz. Fordern Sie ein Maßband an und lassen Sie das Blatt dann durch den eigentlichen Laminator laufen.
Die Dicke verändert auch die Wärmeübertragung. Ein dickeres Sandwich erfordert möglicherweise eine längere Verweilzeit oder eine niedrigere Liniengeschwindigkeit, weshalb die gleiche Einstellung bei einem Material ein klares Blatt und bei einem anderen ein verschwommenes Blatt erzeugen kann. Ein 250-Mikron-Blatt kann sich auf einem Buchumschlag erstklassig anfühlen, ist aber für eine Speisekarte, die flach liegen muss, dennoch falsch. Die folgende Tabelle ordnet gängige Messgerätebänder der typischen Anpassung als Ausgangspunkt und nicht als Pass-or-Fail-Regel zu.
Abbildung 2. Gängige Gauge-Bänder, dargestellt als praktische Referenz und nicht als gemessene Leistungsdaten.
Thermoglänzende Platten benötigen kontrollierte Hitze und Druck. Sie liefern eine feste, glasähnliche Bindung und eine hohe Leistung, verzeihen jedoch weniger hitzeempfindliche Tinten, Toner und dünnes Papier. Bei kaltglänzenden Laken wird nur Druck angewendet. Sie eignen sich für hitzeempfindliche Substrate, kleine Auflagen und Arbeiten vor Ort, aber das Klebstoffsystem und die Trägerablösung sind wichtiger. Eine zu klebrige Kaltfolie kann Luft einschließen; Wenn es zu trocken ist, kann es an der Trimmung abheben.
| Entscheidung | Thermoglänzende Blätter | Kalte, glänzende Laken |
|---|---|---|
| Energieeintrag | Hitze und Druck; Verweildauer ist wichtig | Nur Druck; kein Hitzefixieren |
| Klebesystem | EVA oder ähnliches Schmelzklebstoff | Druckempfindlicher Acryl-Plus-Liner |
| Beste Passform | Speisekarten, Umschläge, Karten, Weiterverarbeitung von Großseriendrucken | Hitzeempfindliche Drucke, Kleinauflagen, Arbeiten vor Ort |
| Hauptrisiko | Trübung, Locken oder Blasenbildung durch falsches Hitzeprofil | Lufteinschluss, Liner-Freigabe, Kantenanhebung |
| Probecheck | Nach 24 Stunden schälen, trüben und kräuseln | Klebrigkeit, Wasserwaage und Schnittqualität |
Ordnen Sie nach Konstruktion, nicht nach dem Wort „glänzend“. Eine sinnvolle Spezifikation trennt die visuellen Anforderungen von den Maschinen- und Haltbarkeitsanforderungen.
Die Dicke ist nicht nur eine Zahl: Sie verändert die Wärmeübertragung, die Lockenbildung und das Gefühl, wie hier erläutert Dicke der Laminierfolie erklärt. Eine Probe, die bei 100 Mikrometern besteht, benötigt möglicherweise eine andere Hitzeeinstellung bei 150 Mikrometern, selbst wenn beide Folien aus derselben Folienfamilie stammen.
Glanz ist eine funktionale Wahl, wenn die bedruckte Oberfläche Kontrast, eine abwischbare Handhabung oder eine Schutzschicht benötigt, die dennoch feine Details zeigt. Es ist weniger geeignet, wenn Fingerabdrücke, Blendung oder starke Abnutzung im Vordergrund stehen.
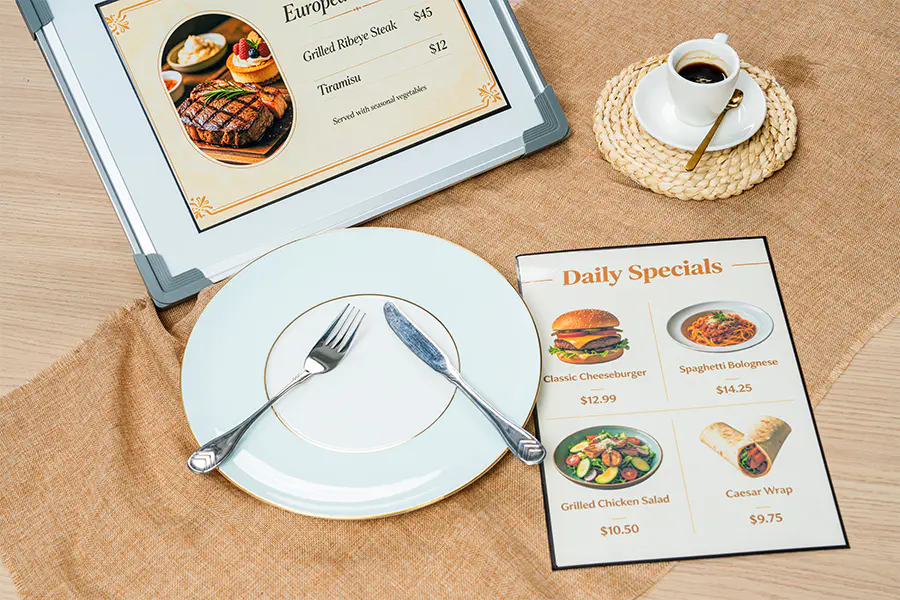
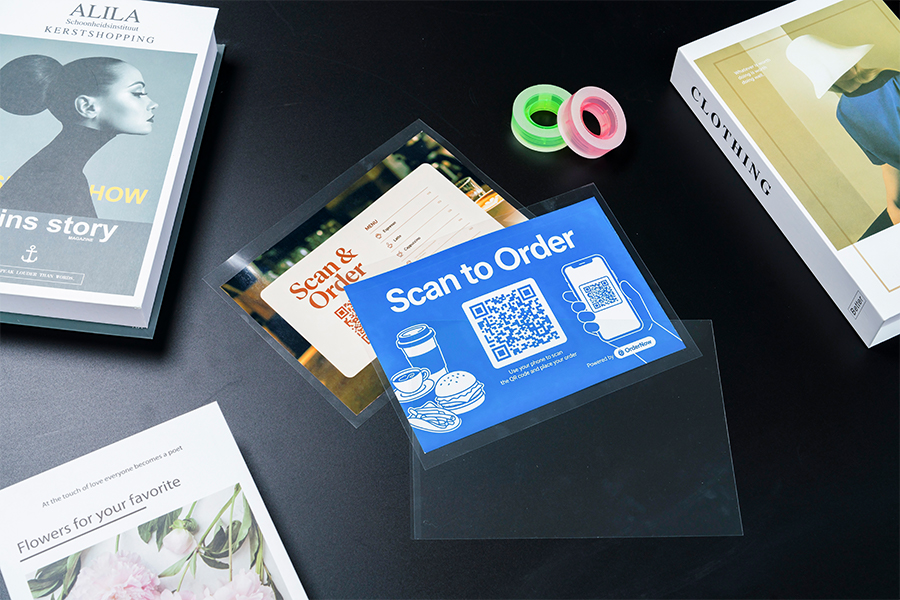
Eine 125–150 Mikrometer starke Thermofolie sorgt für Körper und eine abwischbare Oberfläche. Testen Sie die Faltlinien und Kanten, da die glänzende Folie reißen kann, wenn das Papier zu steif ist.
Höherer Glanz verbessert den Kontrast dunkler Tinte. Verwenden Sie ein Messgerät, das der Steifigkeit der Karte entspricht, und überprüfen Sie die Schnittqualität nach dem Schneiden.
Glanz schützt bedruckte Einbände und lässt Farbbilder tiefer wirken. Dünne Bezüge können sich wellen. Konditionieren Sie daher die Muster vor der Freigabe.
Kaltglänzende Blätter eignen sich für wärmeempfindliche Drucke. Überprüfen Sie die Klebekraft auf dem tatsächlichen Untergrund, insbesondere auf beschichtetem oder recyceltem Material.
Ein glänzendes Blatt kann eine visuelle Prüfung bestehen und nach 24 Stunden immer noch versagen. Führen Sie vier Prüfungen durch, bevor Sie ein Los freigeben:
Bewahren Sie die Versuchsbedingungen bei der Probe auf. Wenn sich eine spätere Charge anders verhält, sind die ersten zu vergleichenden Variablen die Thermoeinstellung, der Walzendruck, die Papiermenge und die Blattdicke.
Im Maßstab hängt die Glanzkonsistenz von der Extrusionskontrolle, dem Gewicht der Klebstoffschicht und der Schlitzung ab. Laut WONLAMIs veröffentlichtes Firmenprofil Das Unternehmen betreibt 10 Extrusionsbeschichtungslinien und meldet eine Jahreskapazität von über 30.000 Tonnen an Produktionsstandorten in China und Thailand. Diese Zahlen sind für die Kapazitätsüberprüfung nützlich und kein Ersatz für einen Linientest.
Fordern Sie im Internet eine Messgerätekarte, ein Analysezertifikat pro Charge, eine Rückstellprobe und ein Schnittkantenfoto an. Für Verarbeiter, die thermisches Rollenmaterial statt fertiger Folien benötigen, weist die Produktkarte unten auf die glänzende thermische Laminierfolienrolle hin.
 Glänzende thermische Laminierfolie für kommerzielle Drucker Hochglänzende PET/EVA-Thermo-Rollfolie für kommerzielle Laminatoren, erhältlich in Stärken von 18–350 Mikron und Breiten bis zu 1800 mm für Probeläufe. Produkt anzeigen →
Fordern Sie dann eine Testrolle oder ein Einzelblatt mit der Zieldicke an, lassen Sie es auf dem eigentlichen Laminator laufen und genehmigen Sie es anhand eines schriftlichen Musters. Diese Sequenz ist langsamer als ein reiner Preisvergleich, aber sie erkennt die kostspieligen Fehler, bevor eine vollständige Bestellung ausgeführt wird.
Verwenden Sie 80–100 Mikrometer für leichte Dokumente, 125–150 Mikrometer für allgemeine Büro- und Menüarbeiten und 175–250 Mikrometer für schwere Einbände. Bestätigen Sie die Bandstärke mit Ihrem Laminatorlieferanten.
Erst nachdem die Tinte vollständig getrocknet und getestet ist. Durch thermische Hitze können einige Tintenstrahltinten verschmieren. Für wärmeempfindliche Ausdrucke kann ein kaltglänzendes Blatt sicherer sein.
Beim Heißlaminieren werden Hitze und Druck eingesetzt, um eine feste Verbindung und eine hohe Leistung zu erzielen. Beim Kaltlaminieren wird druckempfindlicher Klebstoff für wärmeempfindliche Arbeiten und kleine Auflagen verwendet.
Häufige Ursachen sind Feuchtigkeit im Papier, ungleichmäßiger Walzendruck, niedrige Temperatur oder Lufteinschlüsse. Erhitzen Sie das Material vor, reinigen Sie die Walzen und führen Sie einen Probelauf durch, bevor Sie die Geschwindigkeit anpassen.
Die Folienoberfläche ist wasserabweisend, Schnittkanten können jedoch Feuchtigkeit ableiten. Geben Sie für vollständigen Schutz ein gekapseltes oder versiegeltes Format anstelle eines einfachen Blatts an.
Sie verwenden ähnliche Folienkonstruktionen, die Beutel sind jedoch gefaltet und an einer Kante versiegelt. Die Blätter werden flach geschnitten. Das richtige Format hängt vom Laminator und dem fertigen Stück ab.
Hersteller von Laminierfolien im Großhandel