2026-11-11
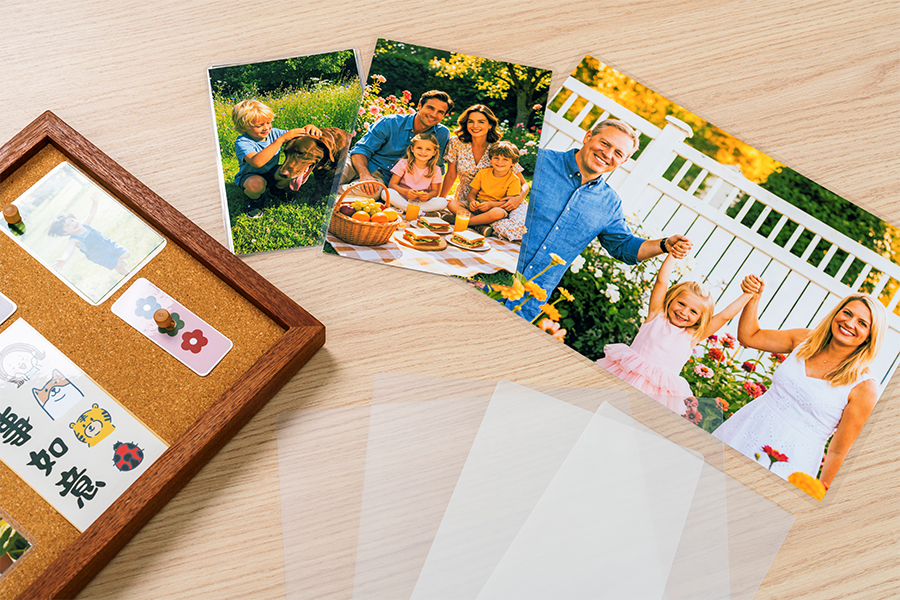
Zwei Rollen können beide glänzend etikettiert werden und liegen dennoch 20 Glanzeinheiten voneinander entfernt – und die Lücke zeigt sich erst nach dem Laminieren, als milchiger Schimmer über einem dunklen Einband, als Wellung am Blattrand oder als Bahn, die sich immer wieder um die beheizte Walze wickelt. Bei einer glänzenden Laminierrolle sind eigentlich drei übereinander liegende Entscheidungen erforderlich: das Glanzziel und der Winkel, in dem es gemessen wird, die Folienstruktur (eine BOPET- oder BOPP-Basis mit einer EVA-Schmelzschicht) und die mechanische Passung zwischen der Rolle und der Maschine. Die dritte Frage entscheidet immer noch darüber, ob der Job Geld bringt, auch wenn die ersten beiden richtig sind.
Glanz ist Optik, kein Finish-Name. Er wird in Glanzeinheiten (GU) angegeben, gemessen in einem festen Winkel – 60° für die meisten Filmarbeiten, 20° bei sehr scharfen Oberflächen und 85° bei Oberflächen mit geringem Glanz. Der Messwert hängt davon ab, wie glatt die Basisfolie ist, wie die Kühlwalze sie während der Extrusion bearbeitet hat und wie gleichmäßig der Klebstoff benetzt wird. Ein 100-GU-Film und ein 88-GU-Film sehen auf einem kleinen Muster identisch aus; Bei einer 500-Blatt-Serie von Flugblättern mit dunkler Tinte beginnt das untere Blatt leicht verschwommen auszusehen.
Bei beheizten Maschinen ist die Trägerfolie der praktische Anker. Eine glänzende Thermolaminierwalze auf Basis von BOPET-EVA oder BOPP-EVA deckt die meisten Offset- und Digitalaufträge ab, und es ist das Schmelzverhalten dieser Klebeschicht – nicht der Glanz –, der die maximale Liniengeschwindigkeit bestimmt.
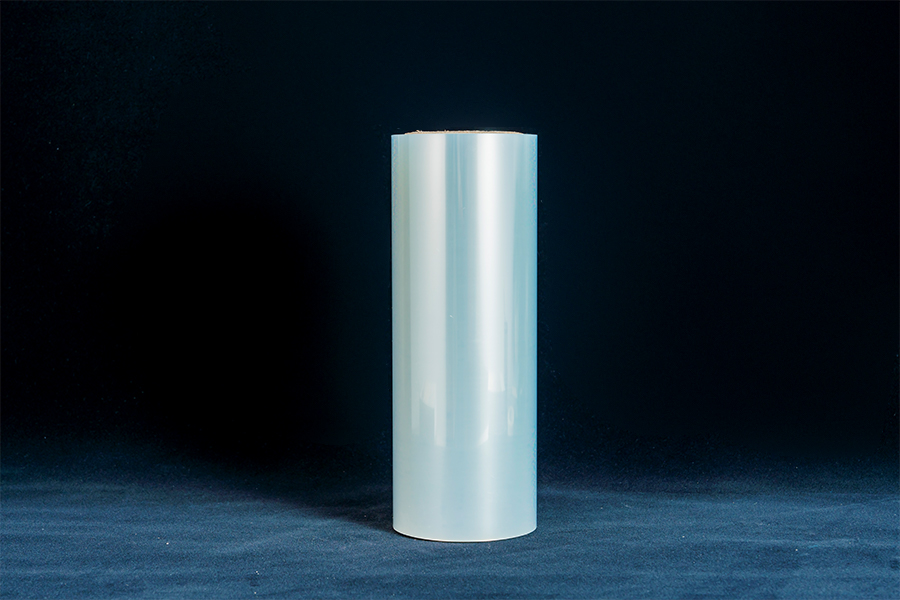
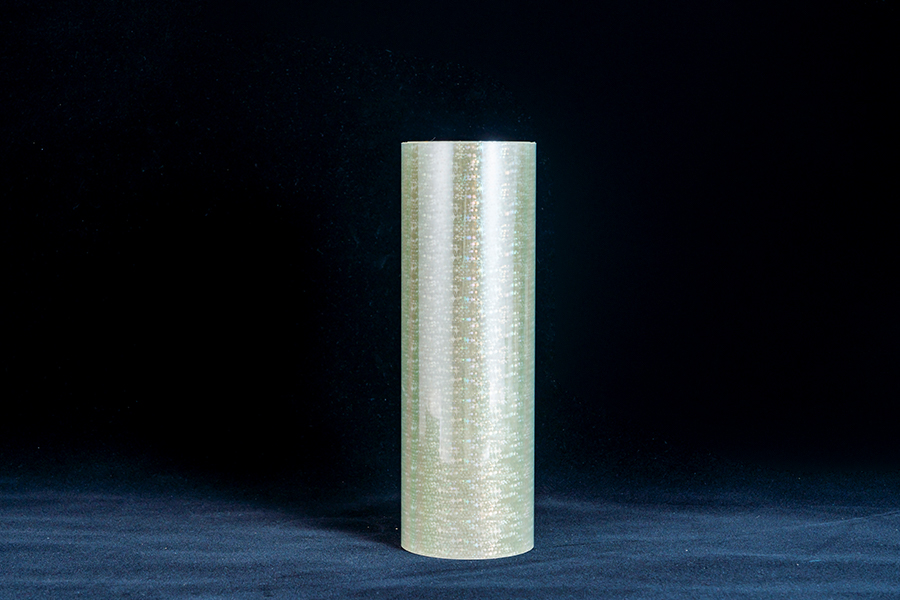
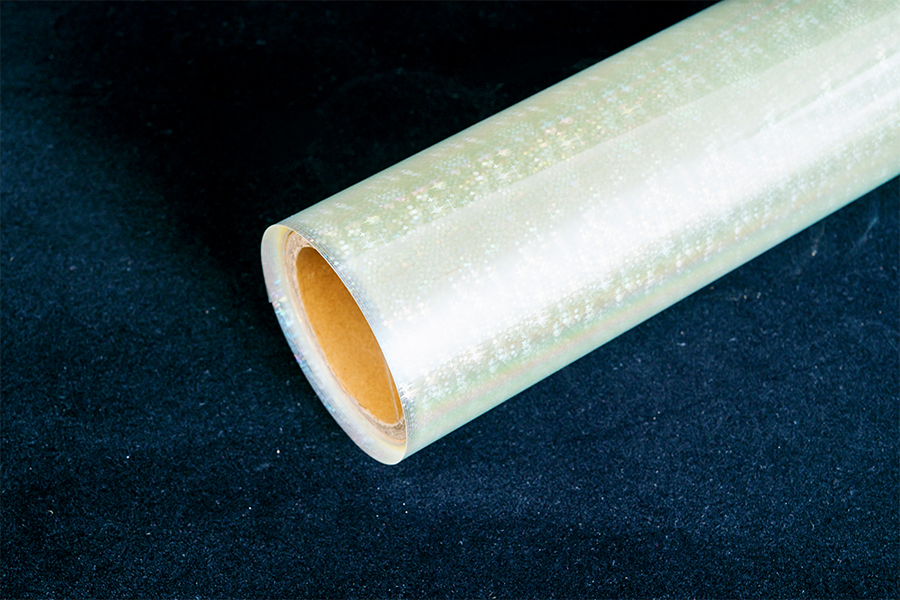
 Glänzende thermische Laminierfolie Eine glänzende PET/EVA-Rolle für Offset- und Digitallaminierung mit angegebenen Glanz-, Dicken-, Breiten- und Kernoptionen zur Überprüfung der Liniengeschwindigkeit und der Endbearbeitungsanforderungen. Produkt anzeigen →
Ein Zitat, in dem nur „glänzend“ steht, gibt Ihnen bei der Ankunft nichts zu prüfen. Fragen Sie nach einem Glanzbereich, dem Messwinkel und der Testmethode – ASTM D2457 und ISO 2813 sind die üblichen Referenzen. Die nachstehende Spanne entspricht dem, was in kommerziellen Rollfilm-Datenblättern normalerweise für jede Oberflächenfamilie angegeben wird.
Typische 60°-Glanzwerte je nach Oberflächentyp
Die Bereiche spiegeln Werte wider, die üblicherweise in kommerziellen Filmdatenblättern angegeben werden, nicht eine einzelne gemessene Charge. Bestätigen Sie das garantierte Minimum mit dem Analysezertifikat Ihres Lieferanten.
Zwei Kontrollen, die sich vor einem Großauftrag lohnen: Kalibrieren Sie Ihr Glanzmessgerät auf der Referenzfliese und messen Sie die laminierte Folie jedes Mal über demselben bedruckten Bereich. Ein dunkler Vollton lässt sich mit derselben Folie anders lesen als blankes Material, da das reflektierte Licht die Folie auf der bedruckten Fläche zweimal durchdringt.
Eine glänzende Laminierrolle ist kein einheitliches Material. Dabei handelt es sich um eine Trägerfolie, eine Schmelzklebstoffschicht und meist eine behandelte oder gleitmodifizierte Rückseite, die unter kontrollierter Spannung aufgewickelt wird. Jede Schicht erfüllt eine andere Aufgabe – und nur die Außenseite entscheidet über den Glanz.
Vereinfachter Schichtaufbau einer einseitig glänzenden Thermorolle. Kaltfolien ersetzen die EVA-Schicht durch einen Haftkleber plus Liner.
Die Dicke der Basisfolie fördert die Steifigkeit und Dimensionsstabilität bei Hitze. Das Gewicht der EVA-Beschichtung bestimmt die Haftfestigkeit und die Trübung der fertigen Folie. Die Rückseitenbehandlung entscheidet darüber, ob sich die Rolle bei hoher Geschwindigkeit sauber abwickelt oder auf der Spule blockiert. Wenn eine Rolle eine schlechte Leistung erbringt, liegt die Ursache normalerweise in der Schicht, die niemand in die Kaufspezifikation aufgenommen hat.
| Parameter | Gemeinsamer Bereich | Warum es das Ergebnis verändert |
|---|---|---|
| Gesamtdicke | 25–75 µm | Steifheit, Kantenwelligkeit, Durchsatz bei dünnem Material |
| Basisfilm | BOPET 12–23 µm oder BOPP 15–30 µm | Glanzerhalt und Stabilität bei Laminiertemperatur |
| Gewicht der Klebeschicht | EVA, ca. 8–25 g/m² | Bindungsstärke, Trübung, Aktivierungsfenster |
| Glanz | 85–105 GU bei 60° | Optische Übereinstimmung mit dem Druck; Überprüfen Sie immer den Winkel und die Methode |
| Bahnbreite | 305–1.300 mm, geschlitzt auf Anfrage | Schneiden Sie Abfall und Handhabung an der Maschine ab |
| Kern-ID | 25,4 mm (1 Zoll) oder 76,2 mm (3 Zoll) | Wellenpassung; Ein falscher Kern stoppt den Lauf am ersten Tag |
| Rollenlänge | 200–3.000 m | Wechselhäufigkeit und Anzahl der Spleißstellen pro Rolle |
Nicht übereinstimmende Kerndurchmesser verursachen die meisten Ausfälle am ersten Tag. Ein 25,4-mm-Kern, der auf einen 76,2-mm-Schaft gepresst wird, verläuft außermittig, und die resultierende Spannungswelligkeit zeigt sich in regelmäßigen Streifen mit Glanzschwankungen entlang der Folie. Breite und Rollenlänge sind wichtiger, als es den Anschein macht: Eine 3.000-m-Rolle erspart Umrüstzeiten, benötigt aber eine Welle und eine Bremse, die bei sinkendem Durchmesser eine gleichmäßige Spannung aufrechterhalten.
Die Dicke ist die andere Zahl, über die es sich zu streiten lohnt, da es selten nur um den Schutz geht. Wie die Foliendicke eine laminierte Platte formt kommt es auf die Steifigkeit, die Erholung nach Hitze und das Verhalten des Blechs beim Abkühlen auf der Palette an – drei Dinge, die ein Unterschied von 7 µm stillschweigend ändern kann.
Die meisten Beschwerden über „schlechte Folie“ sind auf Prozesseinstellungen oder den Zustand des Papiers zurückzuführen und nicht auf die Rolle selbst. Vier Wiederholungstäter:
Hier gibt es eine praktikable Debugging-Reihenfolge. Luftblasen und Wasserwellen Probleme beim Laminieren haben normalerweise vorhersehbare Ursachen und können innerhalb einer Schicht durch Anpassen der Temperatur, des Walzenspaltdrucks und der Papierkonditionierung behoben werden. Wenn bei korrekten Einstellungen Blasen bestehen bleiben, ist die Haftfestigkeit der jeweiligen Tinte der nächste Verdacht – und eine Folie mit höherer Haftkraft ist eine günstigere Lösung, als die Liniengeschwindigkeit um 30 % zu reduzieren.
 Stark haftende Laminierfolie für Digitaldrucke Eine klebrig gemachte Thermofolie für Digitaltoner, dunkle Volltöne und Fotodrucke, die darauf abzielt, Kantenabhebungen und Blasenbildung zu verhindern, wenn die Standard-EVA-Klebung nicht ausreicht. Produkt anzeigen →
Bei der Wahl kommt es selten allein auf das Aussehen an. Glanz bietet den höchsten Kontrast für Fotos und dunkle Flächen, zeigt jedoch Fingerabdrücke und feine Kratzer auf behandelten Gegenständen. Matt verbirgt Handhabungsspuren und ist unter direktem Licht besser lesbar, allerdings auf Kosten der Farbtiefe. Silk Touch liegt dazwischen und ist bei Premiumverpackungen üblich, weil es sich anders in der Hand anfühlt.
Qualitativer Vergleich anhand des typischen Veredelungsverhaltens der beiden Oberflächenfamilien; Die relativen Positionen verschieben sich mit dem Gewicht des Basisfilms und der Beschichtung.
Wenn das gleiche Kunstwerk in mehreren Ausführungen gedruckt wird, achten Sie darauf, dass die Basisfolie und der Kleber identisch bleiben und nur die Oberflächenbehandlung geändert wird. Die Maschineneinstellungen bleiben konstant und die Bediener müssen nicht für jede SKU ein Temperaturprofil neu erlernen. Eine matte Thermolaminierwalze, die auf der gleichen BOPET-EVA-Struktur basiert, läuft mit der gleichen Geschwindigkeit und Walzentemperatur wie ihr glänzendes Gegenstück.
 Matte thermische Laminierfolie Eine BOPP- oder BOPET/EVA-Rolle mit geringem Glanz und beschreibbarer Rückseite, geeignet für die Anpassung der Maschineneinstellungen für glänzende und matte Oberflächen. Produkt anzeigen →
Fügen Sie dann eine Probe hinzu. Ein 100-Blatt-Versuch auf Ihrem eigenen Laminiergerät bei normaler Geschwindigkeit und Temperatur beantwortet mehr als jedes Datenblatt – und es ist die einzige Möglichkeit, eine Rolle zu bekommen, deren Glanz gut abschneidet, die aber schlecht mit der Tinte haftet.
Glanz ist messbar und kann daher angegeben werden. Sobald der Glanzbereich, die Folienstruktur sowie der Kern und die Breite in die Bestellung eingetragen sind, verschwinden die meisten Variablen, die einen Lauf ruinieren, bevor die Rolle überhaupt auf die Welle geladen wird.
Es handelt sich um dasselbe Material in unterschiedlichen Formaten. „Rolle“ beschreibt die Lieferform und Aufwicklung, während sich „glänzende Laminierfolie“ eher auf die Oberflächenbeschaffenheit als auf die Verpackung bezieht.
Die meisten Thermoglanzrollen messen 85–105 GU bei 60°. Alles unter 80 GU wirkt normalerweise halbglänzend auf einem dunkel bedruckten Vollton.
Nein. Thermorollen benötigen eine EVA-Aktivierungstemperatur, typischerweise 90–130 °C. Kalte Maschinen benötigen druckempfindliche Folie mit Träger.
Normalerweise ist das Papier feucht, der Andruck ist unzureichend oder die Temperatur der Walze liegt außerhalb des Klebefensters. Überprüfen Sie die Konditionierung des Papiers, bevor Sie die Folie belasten.
Etwa 25–32 µm für Textmaterial und 32–43 µm für Einbände. Eine dickere Folie erhöht die Steifigkeit, kann aber dazu führen, dass sich dünne Bleche wellen.
Die meisten Lieferanten geben 12 Monate ab der Produktion an, wenn sie unter 30 °C, vor direkter Sonneneinstrahlung geschützt und auf einer Palette mit flachen Enden gelagert werden, um ein Blockieren der Rollen zu vermeiden.
Hersteller von Laminierfolien im Großhandel